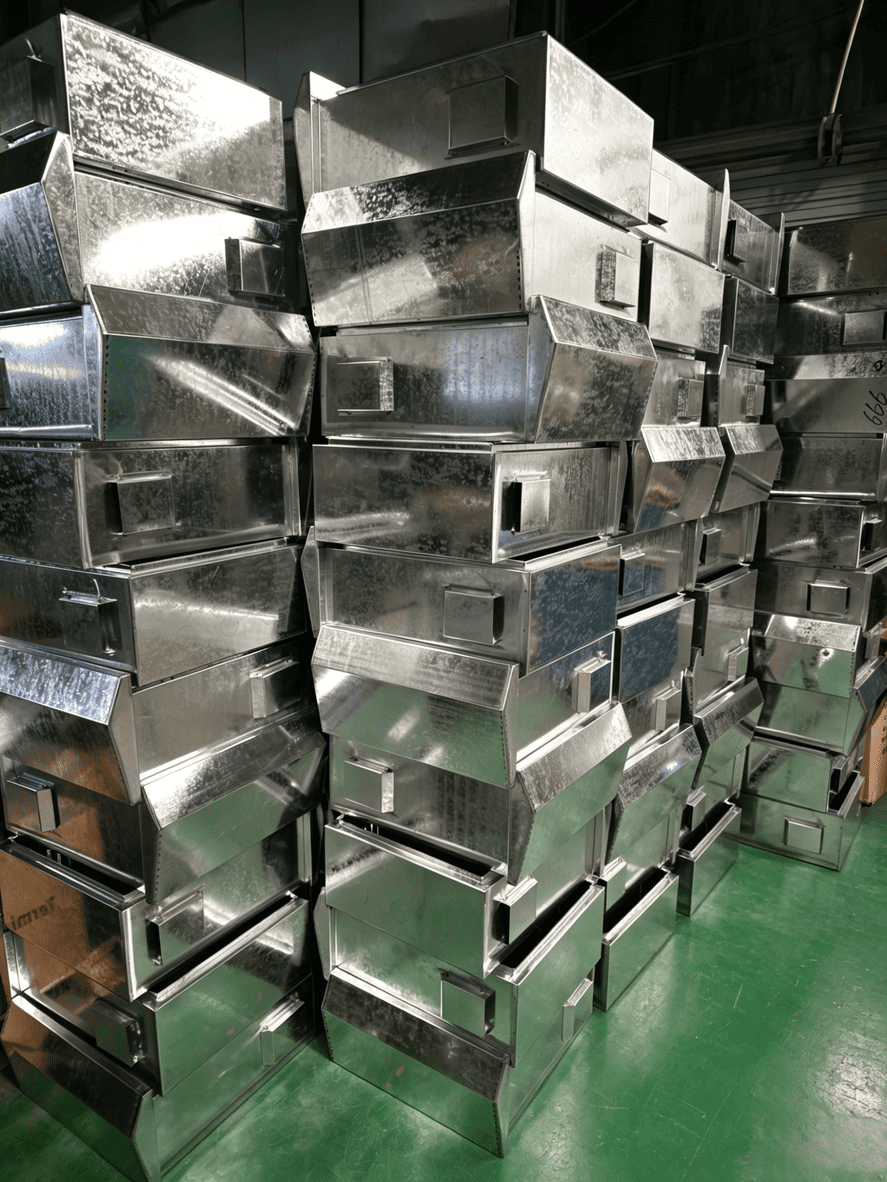
Esimesel pärisfotol on kümned tsingitud lehtkarbid kenasti virnastatud ja paigutatud ning ootavad järgmisesse protsessi – elektrostaatilise pulbervärvimise – sisenemist. Pärast iga karbi korpuse laserlõikamist, CNC-painutamist ja robotkeevitamist säilitab pind endiselt tsingitud lehe esialgse metallilise läike. Keevisõmblused on ühtlased ja täidlased ning painutatud nurgad korralikud, ilma jäsemeteta.
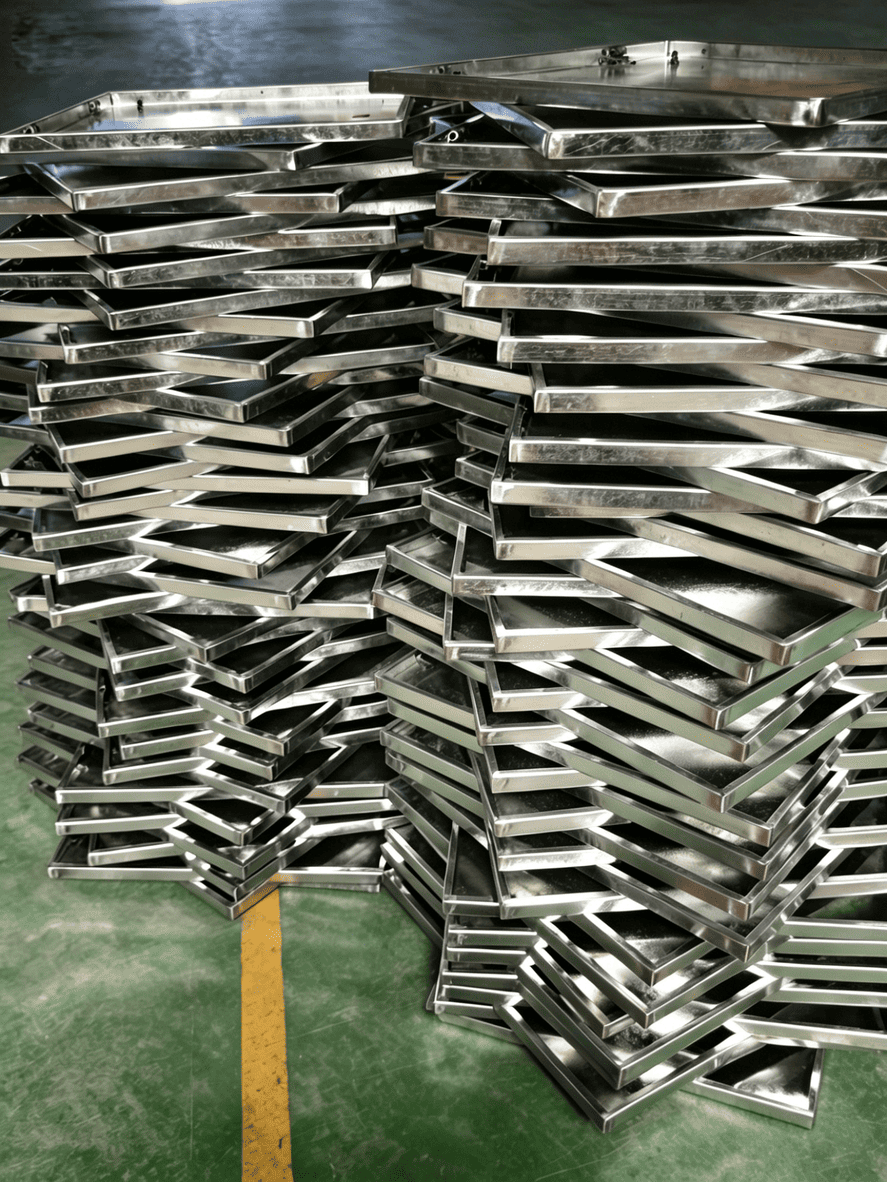
Teisel pildil on sellele kastide partiile vastavad uksepaneelid, mis on samuti kenasti virnastatud ja ootavad kokkupanekut pärast kasti pritsimise lõpetamist.
Miks karbi korpust ja uksepaneeli toodetakse ja pihustatakse eraldi, selle asemel, et neid kokku keevitada ja ühtlaselt töödelda? Selle taga on Ouyue Electricu ranged nõuded oma toodete lõplikule kvaliteedile:
Pihustamise ühtsus:Karbi korpust ja uksepaneeli pihustatakse eraldi, et pulber kataks iga nurga, vältides pihustamise vahelejäämist või pulbri kogunemist uksepaneeli hingele ja uksevahe servale takistuste tõttu.
Värvi konsistents:Sama partii karbi korpused ja uksepaneelid sisenevad pihustusliinile üheaegselt, et tagada lõpptoodete täpselt sama värvus ilma värvierinevusteta.
Hinge täppiskaitse:Kui kasti korpus ja uksepaneel on kokku pandud enne pihustamist, võib kõrgel temperatuuril kõvenemise protsess põhjustada hingede asendis kerge deformatsiooni. Kui pritsimine eraldada ja seejärel hiljem segada, saab seda probleemi täielikult vältida.
See karpide partii on valmistatud tsingitud lehest kui alusmaterjalist ja see on kulutõhus rauast jaotuskarbi lahendus, mille Ouyue Electric käivitas sise- ja välistingimustes kasutamiseks. Tsingitud lehe pinnal on juba põhilise roostevastase kaitsena tsingikiht. Pärast elektrostaatilist pulberpihustamist saab moodustada kahekordse kaitsesüsteemi "tsinkkiht + pulbervärvimine":
| Kaitse tase | Funktsioon |
| Tsingitud kate | See tagab katoodkaitse. Isegi kui kate on kergelt kriimustatud, korrodeerub eelistatavalt tsingikiht, kaitstes sisemist terast |
| Fosfaatravi | Enne pihustamist kandke pinnale tsingipõhine fosfaat, et parandada pulbri nakkumist ja vältida katte mahakoorumist |
| Elektrostaatiline pulbervärvimine | See pakub ilmastikukindlust ja dekoratiivseid omadusi ning värvikaardi värvi saab kohandada vastavalt kliendi nõudmistele |
See "tsingitud leht + pihustuskate" lahendus on palju odavam kui roostevabast terasest jaotuskarbid, kuid see võib sisekeskkonnas või kerge korrosiooniga välistingimustes siiski pakkuda 5–10 aastat kasutusiga. See on kulutõhus valik väikeste ja keskmise suurusega projektide, hoonete elektrijaotusseadmete, tööstusettevõtete ja muude valdkondade jaoks.
Need kaks tõelist fotot jäädvustavad karbi tootmisprotsessi võtmesõlme – enne pihustamist. Toote täielik tarnimine peab siiski läbima järgmised protseduurid:
Enne kui karbi korpus ja uksepaneel pihustusliinile sisenevad, läbivad need esmalt kolm eeltöötlusprotsessi: rasvaärastus, veega pesemine ja fosfaatimine, et eemaldada pindmised õliplekid ja oksiidikihid, tagades pulbervärvide jaoks puhta ja mõõdukalt kareda nakkepinna.
Imporditud automaatsed pihustuspüstolid võetakse kasutusele. Pulber adsorbeerub kõrgepinge all elektrostaatiliselt karbi pinnale, kattes ühtlaselt kõik tasapinnad ja nurgad. Kile paksust tuleks rangelt kontrollida vahemikus 60–90 μm. Kui see on liiga paks, võib see praguneda; kui see on liiga õhuke, on kaitse ebapiisav.
Pärast pihustamist siseneb see 200°C konstantse temperatuuriga kuivatustunnelisse, kus pulber sulab, voolab tasapinnaliselt ja ristsidemed kõvenevad, moodustades tiheda ja tugeva katte.
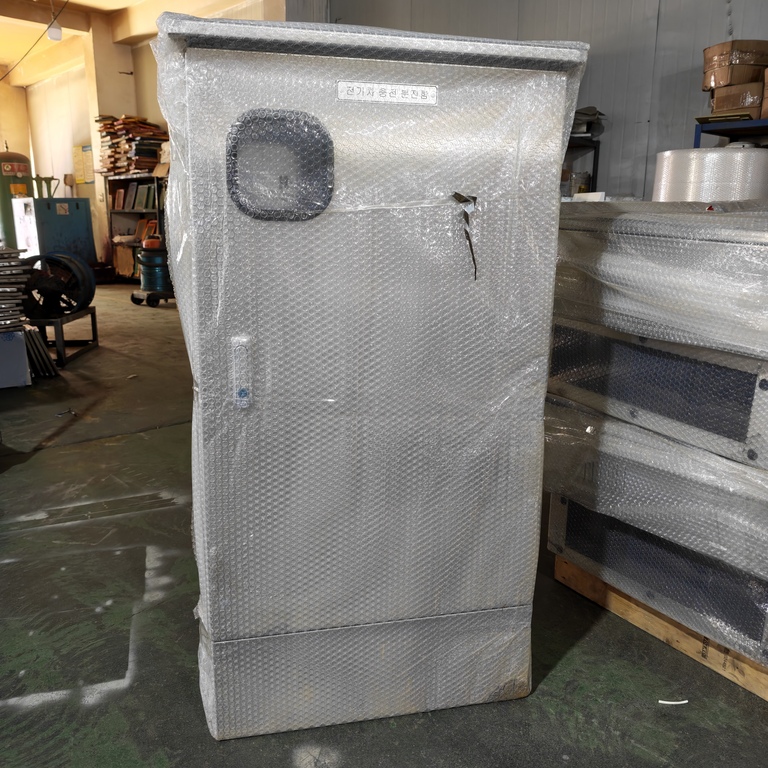
Pärast karbi korpuse ja uksepaneeli pihustamist monteeritakse need kokku monteerimisliinil – paigaldatakse hinged, manustatakse tihendusribad, reguleeritakse ukselukke ja kleebitakse nimesildid. Kvaliteediinspektor kontrollib iga uksepaneeli ükshaaval, et tagada sujuv avanemine ja sulgemine, kas tihendusribad sobivad korralikult ja kas kattekihil on apelsinikoore või osakesi, et tagada iga toote vastavus tarnestandarditele.
B2B hangete puhul on klientide üks korduma kippuvaid küsimusi: "Mis tagab teie kvaliteedi?"
Need kaks pilti ise on vastuseks: Korralik virnastamismeetod peegeldab tehase rõhku toodete pinnakaitsele – karbi iga kihi vahele asetatakse kaitsvad vahetükid, et vältida kriimustusi, mis tekivad otsekontaktist terasplaatide vahel. Regulaarne voolurütm (pooltooted → pihustamine → kokkupanek → kvaliteedikontroll) toetab Ouyue Electricu kohustust "proovida 7 päeva jooksul pärast kinnituse saamist" kiireks kohaletoimetamiseks.
Lehtmetalli lähtetehasena omab Ouyue Electric täielikku ahelat hõlmavat sõltumatut tootmist alates lehtmetalli lõikamisest, painutamisest ja keevitamisest kuni pihustamise ja montaažini ning ei aktsepteeri väliseid kvaliteedikontrolli musti kaste. Ootame kliente alati meie tehast külastama, et kohapeal kontrollida ja oma silmaga näha kogu teie tellimuse protsessi alates terasplaatide hunnikust kuni valmis kastini.
Kas vajate ökonoomset ja töökindlat tsingitud lehterauast jaotuskastvõi väga korrosioonikindelroostevabast terasest jaotuskast, Ouyue Electric saab pakkuda teie projekti jaoks ühtseid kohandatud teenuseid lähtetehase kvaliteedi ja tõhususega.
Pärast tootejooniste kinnitamist kulub valmistoote valmistamiseks vaid 7 päeva. Tere tulemast saatma oma tehnilisi nõudeid või kasti spetsifikatsioone. Pakume lahenduse ettepanekuid ja näidisajakava niipea kui võimalik. Teie tellimus võib olla lihtsalt järgmine töökojas ringlev partii.